变压器模具与浇注模具 类型、选材与工艺全解析
一、引言
变压器模具是电力设备制造中的关键工艺装备,主要用于干式变压器线圈的浇注成型和绝缘体封装。模具的质量直接决定了变压器线圈的尺寸精度、表面光洁度以及绝缘性能。在环氧树脂浇注干式变压器生产中,浇注模具更是核心工装,其设计水平与制造精度直接影响产品的一致性和运行可靠性。
二、变压器模具的分类
2.1 按成型工艺分类
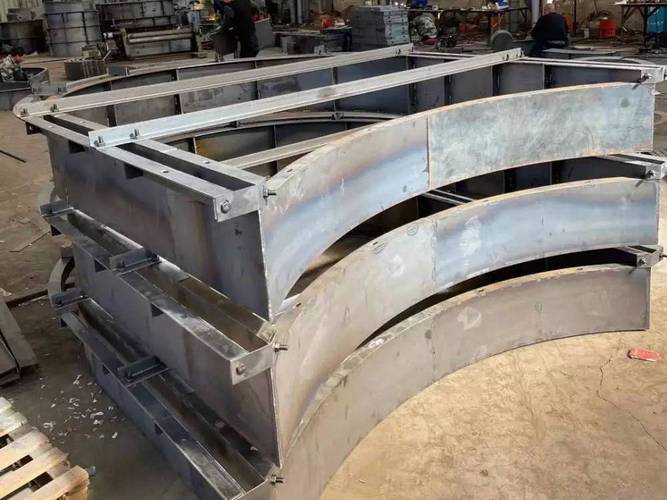
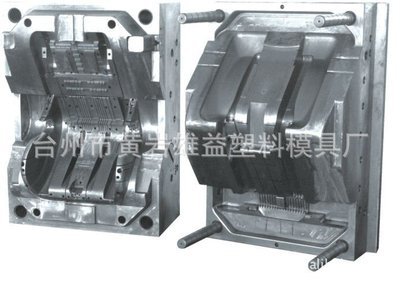
- 浇注模具:用于环氧树脂真空浇注成型,包括线圈内模、外模、端模和底座。内模决定线圈内径,外模决定外形轮廓,端模控制高度尺寸,底座用于定位和密封。
- 压制模具:用于绝缘件(如垫块、撑条、绝缘筒)的模压成型,通常采用金属对模结构。
- 真空浇注模具:专为真空浇注工艺设计,需具备良好的密封性能和排气通道,防止浇注过程中产生气泡。
2.2 按结构形式分类
- 整体式模具:结构简单,适用于小批量、简单形状线圈。
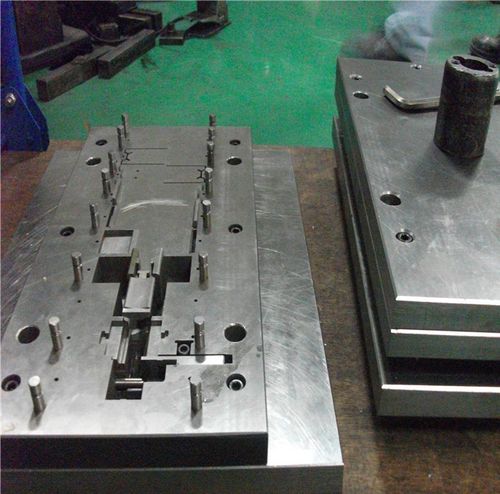
- 组合式模具:由内模、外模、端板等拼装而成,拆装方便,适用于复杂线圈和大批量生产常见结构。
三、浇注模具的设计要点
3.1 结构设计
浇注模具设计需考虑以下核心要素:
- 脱模斜度:一般取0.5°~1.5°,确保浇注体顺利脱模。
- 分型面选择:应设在隐蔽面或加工余量处,避免影响外观和绝缘性能。
- 密封结构:真空浇注时模具需承受负压,密封槽和密封圈设计至关重要。
- 排气设计:合理设置排气孔和排气槽,避免困气导致局部放电缺陷。
- 热膨胀补偿:环氧树脂固化放热和模具材料热膨胀差异需在尺寸设计中予以补偿。
3.2 浇注系统设计
浇口位置应避开线圈高场强区域,浇注流道应保证树脂平稳填充,避免湍流卷气。对于高压线圈,常采用底部浇注、顶部补缩的方式。
四、模具材料选型
| 材料类型 | 适用部位 | 特点 |
|---------|---------|------|
| 铝合金(6061/7075) | 内模、外模 | 轻质、导热好、易加工,寿命中等 |
| 不锈钢(304/316) | 端模、密封面 | 耐腐蚀、表面光洁度高 |
| 模具钢(P20/718) | 大批量生产模具 | 耐磨性好,寿命长,成本高 |
| 复合材料/玻璃钢 | 大型外模 | 轻量化,但精度和寿命有限 |
| 硅橡胶 | 复杂曲面脱模 | 弹性好,适合倒扣结构 |
铝合金因重量轻、加工周期短、导热性能好,在中小批量干式变压器浇注模具中应用最广泛。模具表面通常需进行阳极氧化或喷涂脱模涂层处理。
五、制造工艺流程
变压器浇注模具的典型制造流程为:
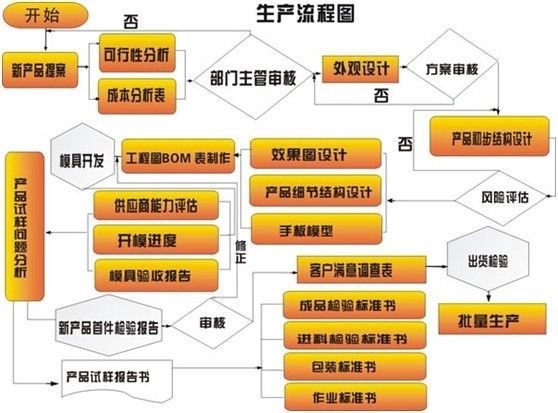
设计出图 → 材料切割 → 粗加工 → 热处理(如需要)→ 精加工 → 表面处理 → 装配调试 → 试模验证。
关键控制点包括:型腔尺寸公差一般控制在±0.1mm以内;密封面粗糙度Ra≤1.6μm;装配后需进行气密性测试和水压试验。
六、使用与维护要点
- 脱模剂涂覆:每次浇注前均匀涂覆脱模剂,保证脱模顺畅并保护模具表面。
- 清洁管理:浇注后及时清除残留树脂,避免固化后损伤型腔。
- 定期检测:检查密封件老化情况、型腔磨损和变形,建立模具寿命台账。
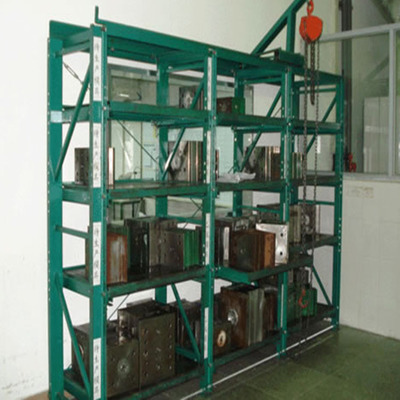
- 存放规范:模具应存放在干燥环境中,型腔面涂防锈油,避免磕碰。
七、常见问题与对策
- 浇注体表面气泡:检查模具排气是否充分、真空度是否达标、树脂脱气是否彻底。
- 脱模困难:增大脱模斜度或优化脱模剂;检查型腔表面是否损伤。
- 尺寸超差:核查模具磨损和热膨胀补偿量,必要时返修型腔。
- 局部放电超标:排查分型面飞边、模具表面缺陷或脱模剂残留。
八、
变压器浇注模具是连接设计与产品的桥梁,其精度、密封性和寿命直接关系到干式变压器的绝缘品质与制造成本。随着真空浇注工艺向高压、大容量方向发展,模具设计正朝着高精度、长寿命、快换模的方向演进。合理选材、精细制造和规范维护,是发挥模具最佳性能的三项基石。