双色塑胶模具 原理、设计与典型应用
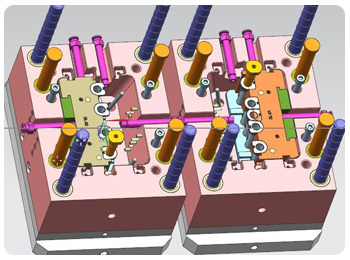
双色塑胶模具,简称双色模具,是在一台双色注塑机上通过两个料筒分别注入两种不同颜色或不同材质的塑料,经一次合模、旋转(或平移)后完成两种材料的成型与结合的模具系统。它不仅能实现产品外观的多色装饰,还能将软胶与硬胶一体成型,省去后续装配工序,被广泛用于汽车、电子、家电和日用消费品领域。
一、双色模具的两种基本形式
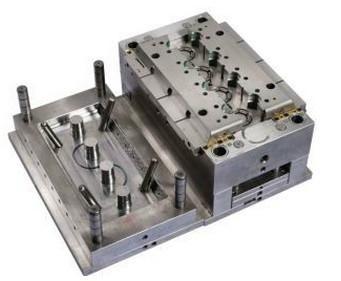
双色模具最常见的实现方式有两种:旋转式(转盘式)和退模式(型芯旋转/滑块式)。旋转式双色模配置两个独立的定模(分别对应两种材料),动模部分安装在可180°旋转的转盘上。第一次合模注入第一种材料,开模后动模旋转180°,第二次合模注入第二种材料,同时另一侧型腔已在注塑下一个产品的第一色。一个完整的成型周期可产出一个双色成品。退模式则是在单模架上通过型芯旋转或滑块退让,先成型硬胶骨架,再让出空间注射软胶,多用于小型或结构较简单的双色件。
二、双色模具的关键设计要点
- 分型面与封胶设计。两种材料的分界处必须形成可靠的封胶,防止第一色材料串入第二色型腔,也要防止第二色材料溢到第一色表面。封胶面通常设计为斜面或台阶,配合精度控制在0.01mm级。
- 旋转精度与定位。转盘式双色模的两个动模型腔必须与两个定模精确对中,旋转重复定位精度直接影响两色之间的错位量,一般要求不超过0.02mm,需依靠转盘定位销和高精度模架保证。
- 材料相容性与结合强度。双色成型的界面结合力取决于两种材料的热力学相容性。硬胶与软胶(如PC+TPU、ABS+TPE)常通过机械互锁结构(燕尾槽、孔洞)辅助结合,单纯依靠化学粘接往往不足。
- 收缩率与型腔尺寸。硬胶件在第二色注射时会受热膨胀,两种材料的收缩率差异需分别补偿,否则成品会翘曲或出现错位台阶。
- 浇注系统与排气。两套浇注系统需独立控制,第二色注射压力通常低于第一色,以免冲蚀已成型的第一色表面;分型面与第二色型腔顶部应开设足够排气槽,避免困气烧焦。
- 模具钢与表面处理。不同塑料对模具的腐蚀性差异较大,含卤素或玻纤的材料需选用耐蚀钢材(如S136)并做表面镀层处理。
三、双色成型的常见问题与对策
两色结合不牢或易剥离,应优先考虑增加机械咬合结构与优化注射温度;两色交界处溢料或串色,需检查封胶面磨损、锁模力和注射位置设定;二次成型时第一色件冷却收缩后松动,可通过延迟冷却、提高型芯温度或采用真空吸附定位解决;成品翘曲与色差错位则要通过模流分析预判收缩差异,修正型腔尺寸和浇口位置。
四、典型应用
汽车内饰件(旋钮、方向盘标、天窗饰条)、消费电子(键盘按键、防水密封外壳、手机侧键)、医疗器械手柄、电动工具外壳、化妆品包装等,都是双色模具广泛服务的方向。双色模具通过材料界面的一体化集成,既提升了外观品质与手感,又增加了防水密封性,在新产品设计中日益受到重视。
双色塑胶模具的成功应用依赖产品设计、材料选型与模具结构的早期协同。掌握封胶面设计、动模旋转精度和材料热力学匹配等要点,并借助模流分析完成热态对接,才能在量产中获得稳定合格的双色制品。