北京封头深拉伸模具加工 工艺要点、材料选择与质量控制全解析
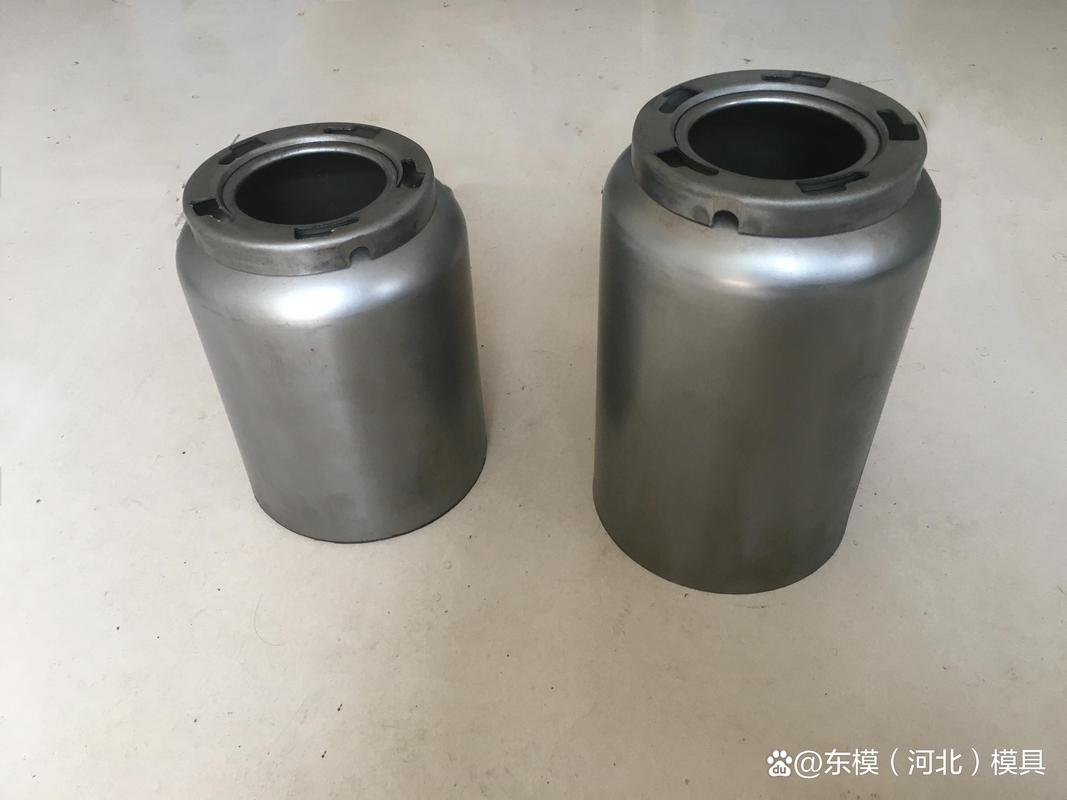
封头是压力容器、储罐、锅炉等设备的关键承压部件,其成型质量直接关系到设备的安全性与使用寿命。深拉伸作为封头成型的核心工艺,对模具的设计与加工提出了极高要求。北京作为我国高端装备制造与模具产业的重要聚集地,在封头深拉伸模具加工领域积累了丰富的技术经验。本文围绕北京地区封头深拉伸模具加工的工艺特点、材料选择、结构设计与质量控制展开系统分析,为相关从业者提供参考。
一、封头深拉伸成型工艺概述
封头深拉伸是指将平板毛坯在凸模压力作用下,通过凹模孔产生塑性流动,形成所需曲面形状的加工过程。根据封头类型不同,常见工艺包括椭圆封头拉伸、球形封头拉伸、锥形封头拉伸以及碟形封头拉伸等。深拉伸过程中,毛坯经历径向拉伸与切向压缩的复合变形,法兰区材料容易起皱,而底部圆角区则面临拉裂风险。因此,模具设计必须在压边力控制、拉伸间隙分配、圆角半径设计等方面进行精细计算。
北京地区的封头深拉伸模具加工通常服务于两类场景:一是大批量标准化封头生产,对模具寿命和生产效率要求较高;二是个性化、大口径或厚壁封头的定制生产,对模具的适应性和精度提出更高要求。两类场景对模具加工工艺的选择存在明显差异。
二、模具材料选择与热处理
深拉伸模具在工作过程中承受高接触应力、剧烈摩擦和反复冲击,模具材料的选择直接决定模具寿命和封头表面质量。北京地区的模具加工企业通常根据生产批量与封头材质进行差异化选材:
对于中小批量生产,常用Cr12MoV、9SiCr等合金工具钢,经淬火加低温回火处理后硬度可达HRC58-62,具备良好的耐磨性与一定的韧性。对于大批量生产或厚板深拉伸,则多采用5CrNiMo、5CrMnMo等热作模具钢,或选用硬质合金镶块结构,以提升抗疲劳性能。凹模工作表面常进行渗氮、TD处理(碳化钒覆层)或镀硬铬处理,降低摩擦系数,延长模具寿命。
热处理工艺方面,北京地区的加工企业普遍采用真空淬火与多次回火工艺,控制变形量在0.05mm以内,确保模具型面精度。对于大型封头模具,还需进行去应力退火,避免加工后因残余应力释放导致型面失真。
三、模具结构设计要点
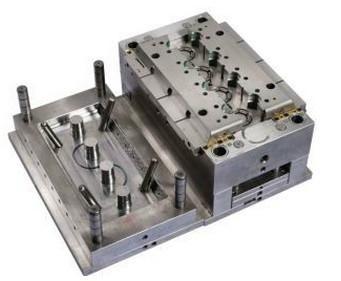
封头深拉伸模具的结构设计需重点解决起皱与拉裂两大缺陷。凹模圆角半径一般取板厚的8-12倍,过小会导致材料流动阻力增大而拉裂,过大则削弱压边效果引发起皱。凸模圆角半径通常取板厚的4-6倍。拉伸间隙按板厚的1.1-1.2倍设计,并根据材料回弹特性进行补偿。
压边装置的设计尤为关键。北京地区的模具加工实践中,常采用液压压边或氮气弹簧压边方式,实现压边力的实时调节。对于大口径封头,可采用分段压边或拉延筋结构,改善材料流动均匀性。模具导向系统通常采用导柱导套配合,精度等级不低于IT7,确保凸凹模同心度。模具需设计合理的排气孔,防止拉伸过程中因真空吸附导致封头底部变形。
针对北京地区冬季干燥、夏季湿热的气候特点,模具表面防护与润滑系统设计也需纳入考量,避免型面锈蚀影响封头表面质量。
四��加工工艺与精度控制
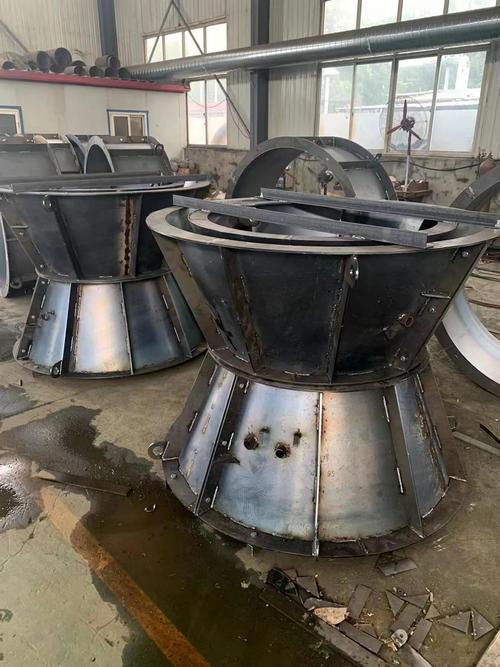
封头深拉伸模具的加工流程一般包括:毛坯锻造—粗加工—热处理—半精加工—精加工—表面处理—装配调试。北京地区加工企业普遍采用五轴联动数控加工中心完成型面精加工,曲面轮廓度可控制在±0.03mm以内。对于大型模具,需在恒温车间内完成精加工与检测,减少温度波动对精度的影响。
型面检测方面,三坐标测量机是主流手段,可对模具型面进行全尺寸扫描比对。部分企业引入蓝光扫描与逆向工程结合的方式,快速修正加工偏差。模具装配后需进行试模验证,通过调整压边力、润滑条件和拉伸速度,确认封头尺寸精度、壁厚减薄率与表面质量满足标准要求。
五、质量控制与常见问题应对
封头深拉伸模具加工的质量控制贯穿全流程。原材料入厂需进行光谱分析与超声波探伤,排除内部缺陷。加工过程中对关键尺寸实施首件检验与过程巡检。成品模具需通过硬度检测、型面精度检测和试拉伸验证三道关口。
常见问题方面,封头起皱多因压边力不足或凹模圆角过大所致,可通过优化压边力曲线和增设拉延筋解决;拉裂则常与凹模圆角过小、润滑不良或材料塑性不足有关,需综合调整模具参数与工艺条件。模具磨损导致的封头尺寸超差,可通过定期修磨型面与更换易损镶块加以控制。
北京封头深拉伸模具加工是一项集材料科学、结构设计与精密制造于一体的综合性技术。从模具材料的热处理到型面的五轴精加工,从压边系统的调试到试模验证,每一环节都直接影响封头的成型品质。随着压力容器行业向大型化、高参数方向发展,封头深拉伸模具加工正朝着高精度、长寿命、智能化的方向持续演进。北京地区的模具加工企业需进一步加强工艺数据积累与数字化仿真能力,为高端封头制造提供更可靠的工装保障。