多型腔电表箱模具 分型面设计与细节解析——批发采购全指南
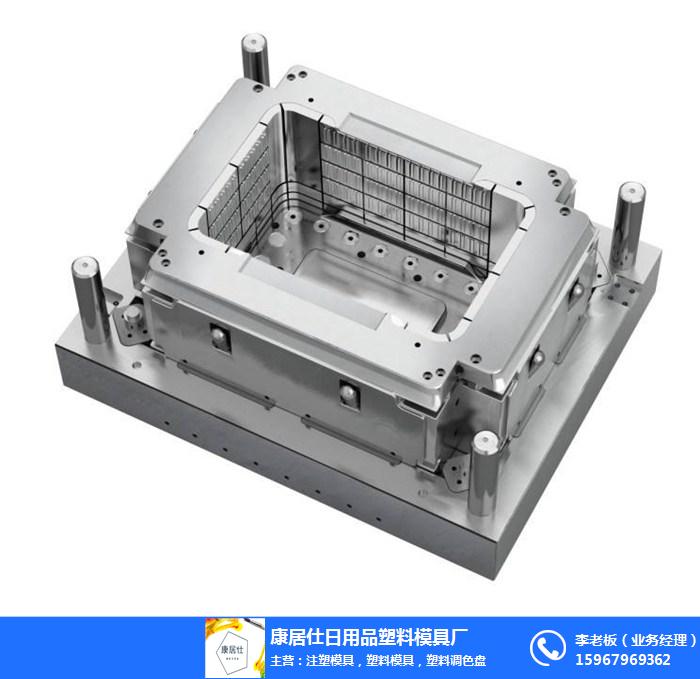
在电表箱注塑成型领域,多型腔模具与多个分型面设计的结合,是提升产能、降低单件成本的关键技术路径。对于批量采购方而言,理解模具的结构特点、分型面逻辑与细节品质,比单纯比价更能保障长期效益。本文结合高清细节图视角,系统解析多型腔电表箱模具的技术要点与批发选购要点。
一、什么是多型腔电表箱模具
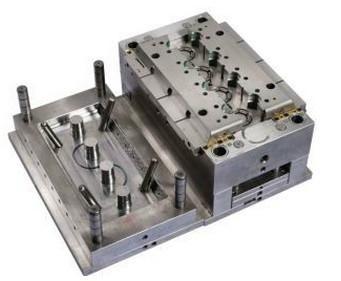
多型腔模具指在同一套模具中布置两个以上相同型腔,一次注塑循环即可产出多件电表箱壳体或配件。常见腔数从2腔、4腔到8腔不等,腔数越多单模产出越高,但对注塑机锁模力、流道平衡与冷却均匀性要求也越高。对于电表箱这类需求量大的民用电工产品,4腔或6腔配置在效率与投资之间通常较为均衡。
多腔设计的核心难点在于“流道平衡”:熔料从主流道分流到各型腔时,若流程、截面或温度不一致,会出现充填不均、缩水差异与翘曲变形。优质模具通常采用热流道或平衡式冷流道设计,并通过模流分析优化浇口位置,确保各腔产品质量一致。
二、多个分型面的结构与作用
分型面是动模与定模的分界面,决定制品脱模方向与模具加工难度。电表箱壳体常带有翻边、卡扣、安装耳、透明窗框等复杂特征,单一分型面难以成型全部结构,因此需要多个分型面配合。
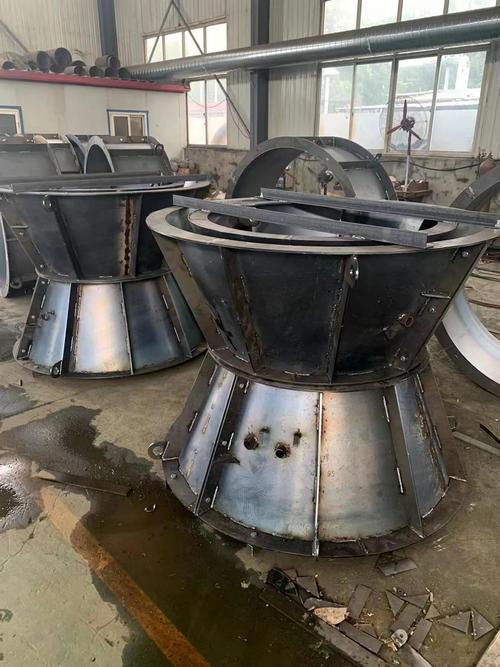
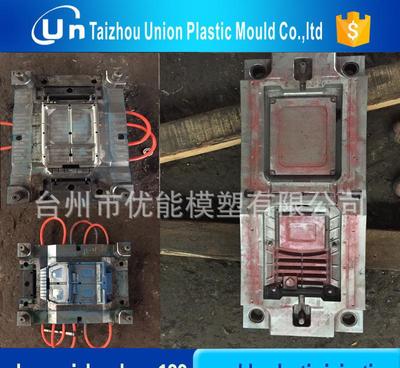
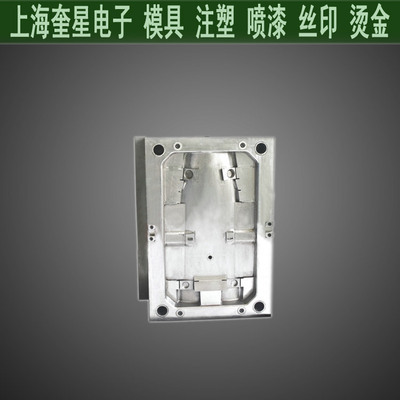
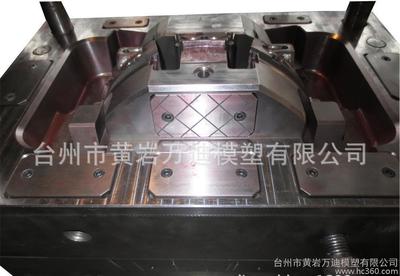
常见的多分型面布局包括:主分型面负责壳体主体轮廓成型与开模;侧向分型面配合滑块或斜顶,成型侧孔、卡槽与凸台;局部辅助分型面用于透明窗、铅封位等精细区域。多分型面设计的价值在于减少后续二次加工与装配工序,一次成型出更完整的结构,但同时要求分型面配合精度高、排气顺畅、飞边控制严格。模具图片中可重点观察分型面镶拼线的平整度与台阶过渡是否清晰。
三、高清细节图中的品质判断要点
采购时查看模具高清图与细节图,建议关注以下五处:
- 型腔表面:应光洁均匀,无明显刀纹、火花纹或抛光遗漏,透明窗区域需达到镜面级别;
- 分型面贴合:合模线应细直均匀,镶件接缝处无明显错位;
- 浇口与流道:浇口痕迹小且位置合理,热流道嘴周边无焦料或渗料痕迹;
- 冷却水道布局:模仁与水路分布应均匀对称,靠近厚壁区域应加密冷却;
- 顶出与滑块机构:顶针排布均衡,滑块运动面有耐磨板与润滑结构,细节图中导轨与斜导柱配合应规整。
四、批发采购的选型建议
批发多型腔电表箱模具时,建议先明确三件事:目标腔数(结合年产量与注塑机吨位)、电表箱规格系列(单相/三相、壁厚与材质,如PC或阻燃ABS)、以及是否需要热流道。热流道模具初始投入高,但在多腔大批量场景下可显著减少废料与周期时间,长期划算。
同时索取模具钢材说明(如模仁常用718H、NAK80或S136)、热处理与表面处理工艺、试模报告与首件检测数据,并要求提供真实的高清图与细节图,而非渲染图。价格特别低的报价往往在钢材等级、腔数实际配置或分型面加工精度上有所妥协,需对照细节图逐项核实。
多型腔与多分型面的电表箱模具,本质是用结构复杂度换取批量生产效率。以高清图与细节图为依据,从流道平衡、分型面精度、冷却与顶出机构四方面核验品质,再结合批发数量与交付周期谈定价格,才能选到真正适配量产需求的模具。