汽车安全气囊盖模具3D设计与制造技术解析
引言
汽车安全气囊盖是涉及乘员生命安全的关键零部件,其模具制造精度直接决定气囊盖的爆破性能与外观品质。随着3D数字化技术的普及,3D模具设计已成为安全气囊盖开发的核心手段。本文围绕汽车安全气囊盖模具的3D设计要点、制造流程与关键技术进行系统解析。
一、安全气囊盖的结构特点与模具要求
安全气囊盖通常采用改性PP或TPE材料,具有薄壁、复杂曲面及预设撕裂线(隐形撕裂缝)等特征。模具设计需满足以下核心要求:
- 爆破一致性:撕裂线区域壁厚公差需控制在±0.05mm以内,确保气囊在规定压力下沿预定路径爆开。
- 外观品质:A面纹理与皮纹复制精度高,无明显熔接痕与缩痕。
- 尺寸稳定性:盖板与仪表板骨架的装配间隙须满足主机厂公差链要求。
- 模具寿命:批量生产通常要求30万~50万模次以上,模具材料多选用718H、S136等预硬钢。
二、3D模具设计流程
1. 产品数据接收与模流分析
基于主机厂提供的3D产品数据(如CATIA、UG格式),首先进行DFM可制造性审核,重点检查脱模斜度、壁厚均匀性及撕裂线布置。利用Moldflow进行充填、保压与冷却分析,预测熔接痕位置与翘曲趋势,优化浇口位置与冷却水路布局。
2. 分型面设计与型腔布局
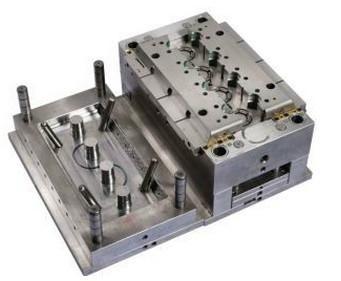
安全气囊盖多为单腔模具。分型面需兼顾外观要求与加工可行性,通常沿盖板边缘轮廓设计阶梯分型。对于带翻边结构的气囊盖,需设置滑块或斜顶机构实现侧向脱模。3D软件中通过分型线提取与补面完成型芯/型腔分割。
3. 浇注系统设计
采用热流道或冷流道潜伏式浇口,浇口位置避开外观面与撕裂线区域。3D设计中需模拟流道平衡,确保熔体前沿同时到达型腔末端,减少熔接痕强度损失。
4. 冷却系统设计
随形冷却水路(3D打印镶件)可显著缩短成型周期并改善变形。传统钻孔水路则需保证与型腔表面距离均匀(通常15~20mm),避免局部过热导致撕裂线区域力学性能下降。
5. 顶出与抽芯机构
顶出系统采用司筒加扁顶针组合,顶出力需避开气囊爆破区域。撕裂线位置常设置小型镶件便于更换与修模。对于隐藏式撕裂线结构,模具中需加工微细槽特征(深度0.2~0.5mm)。
三、3D模具制造关键技术
1. 高精度CNC加工
型腔曲面采用五轴高速铣削,表面粗糙度可达Ra0.4μm以下。撕裂线槽采用微径刀具(Φ0.5mm以下)精铣,加工公差控制在±0.02mm。
2. 电火花加工
对于深窄槽与清角区域,采用精密EDM加工,电极数量需与3D模型比对后确定。撕裂线镶件的微槽常用EDM一次成型以保证一致性。
3. 3D检测与验证
模具加工完成后通过三坐标测量机(CMM)进行型腔尺寸检测,并将实测点云与3D设计模型比对,生成偏差色谱图。首件样品需进行气囊点爆试验,验证撕裂线开口形态与碎片飞溅情况。
四、技术发展趋势
- 全3D无纸化开发:从产品设计到模具加工全程基于MBD(基于模型的定义)数据传递,减少2D图纸依赖。
- 模流-结构联合仿真:将模流分析结果映射至结构仿真,预测爆破压力下的应力分布。
- 增材制造镶件:随形冷却与透气钢镶件结合,提升撕裂线区域的成型质量。
- 数字孪生:通过模具传感器数据与3D模型联动,实现生产过程实时监控与预测性维护。
##
汽车安全气囊盖模具的3D设计与制造是一项融合精密成型、微细加工与安全验证的系统工程。随着3D数字化技术与增材制造的深度应用,模具开发周期不断缩短,气囊盖的爆破可靠性与外观品质持续提升。模具企业需建立从模流分析、3D设计到精密加工与点爆验证的完整技术链,方能在高安全等级零部件市场中保持竞争力。